- Halbautomatische Aluminiumschneidemaschine ES550 für große Profile und Rohre
- DEF50PVS Servo-Rohranfasmaschine für kurze Metall- und PVC-Rohre
- AZTM-50/76 Automatische CNC-Maschine zum Schrumpfen und Verjüngen von Metallrohrenden
- Rundrohrwalzmaschine der GY S-Shape-Serie
- Hydraulische Dornbiegemaschine der NC S-Serie mit einfacher Programmeinstellung
- DTM40 Hocheffiziente hydraulische Doppelkopf-Rohrendenformmaschine

Material für die Rohrumformung: Anwendungen, Auswahlkriterien und praktische Anleitungen
Datum:Sep 17, 2026
Wenn uns ein Hersteller nach Material für fragt Rohrformen , antworten wir normalerweise mit einer anderen Frage: Was wollen Sie bauen und wie eng sind die Kurven? Das Material, das Sie in eine Biegemaschine laden, bestimmt die Werkzeuglebensdauer, die Zykluszeit, die Biegequalität und ob das fertige Teil die Prüfung besteht. Es gibt kein allgemeingültig bestes Material für die Rohrumformung; Es gibt nur das richtige Material für eine bestimmte Aufgabe.
Warum die Materialauswahl bei der Rohrumformung wichtig ist
Die Rohrumformung umfasst viele Vorgänge: Rotationsziehbiegen, Rollbiegen, Schneiden, Endenformen, Anfasen und Stanzen. Jeder Prozess interagiert anders mit dem Werkstückmaterial. Ein Rohr, das sich schön biegen lässt, kann schwierig sauber zu schneiden sein. Eine Legierung, die sich am Ende formt, ohne zu reißen, kann so stark zurückfedern, dass jeder Biegewinkel ausgeglichen werden muss. Das Verständnis des Materialverhaltens macht den Unterschied zwischen einer reibungslosen Produktion und einem Haufen Schrott aus.
Drei Eigenschaften sind am wichtigsten: Streckgrenze, Dehnung und Kaltverfestigung. Die Streckgrenze bestimmt, wie viel Kraft erforderlich ist, bevor sich das Rohr plastisch zu verformen beginnt. Die Dehnung gibt an, wie weit sich das Material dehnen kann, bevor es bricht, was für Biegungen mit engen Radien von entscheidender Bedeutung ist. Die Kaltverfestigung beschreibt, wie schnell das Material bei der Verformung fester wird, was sich auf die Biegsamkeit, den Werkzeugverschleiß und die Anzahl der möglichen Umformdurchgänge auswirkt.
Gängige Materialien für die Rohrformung
Dies sind die Materialien, die wir in Rohrformereien am häufigsten sehen, zusammen mit dem Verhalten, das Sie von jedem einzelnen erwarten können.
| Material | Typische Anwendungen | Hinweise zur Formbarkeit |
|---|---|---|
| Weichstahl DOM 1020/1026 | Überrollkäfige, Fahrgestelle, Strukturrahmen | Ausgezeichnete Allround-Wahl; lässt sich mit der Dornunterstützung vorhersehbar biegen |
| 4130 Chromoly | Luft- und Raumfahrt, Motorsport, Leichtbaustrukturen | Stark, erfordert jedoch mehr Kraft und einen sorgfältigen Rückfederungsausgleich |
| Austenitischer Edelstahl (304/316) | Lebensmittelverarbeitung, medizinische Geräte, Architekturarbeiten | Verfestigt sich schnell; braucht leistungsstarke Maschinen und gute Schmierung |
| Aluminium (6061, 6063) | Möbel, Wärmetauscher, Geländer | Bei engen Radien bricht es leicht; Wählen Sie Härtegrad und Dorn sorgfältig aus |
| Kupfer und Messing | Sanitär, Elektroteile, Dekorationsartikel | Weich und leicht formbar, aber anfällig für Kratzer und Ovalität |
| Titan (Klasse 2 und 5) | Luft- und Raumfahrt, Marine, medizinische Implantate | Sehr herausfordernd; erfordert spezielle Werkzeuge und langsame Biegegeschwindigkeiten |
Weichstahl, insbesondere DOM 1020 oder 1026, ist nach wie vor das am häufigsten verwendete Material für die Rohrumformung im Bau- und Automobilbau. Es lässt sich vorhersehbar biegen, behält seine Form gut und reagiert gleichmäßig auf dorngestütztes Biegen. Für Werkstätten, die Überrollkäfige, Fahrwerkskomponenten und schwere Ausrüstungsteile herstellen, bietet DOM-Stahl das beste Gleichgewicht zwischen Festigkeit, Duktilität und Kosten.
Austenitische Edelstähle wie 304 und 316 sind in der Lebensmittelverarbeitung, medizinischen Geräten und Architekturprojekten beliebt. Sie sind korrosionsbeständig und sehen gut aus, verhärten sich jedoch aggressiv. Ein teilweise gebogenes Edelstahlrohr wird in der verformten Zone härter und fester, wodurch die für den Rest der Biegung erforderliche Kraft zunimmt und der Werkzeugverschleiß beschleunigt wird. Für saubere rostfreie Biegungen sind Abstreifermatrizen aus Aluminiumbronze und hochwertiges Schmiermittel unerlässlich.
Aluminiumlegierungen wie 6061-T6 und 6063-T52 sind leicht und einfach zu bearbeiten, weshalb sie in Branchen wie der Möbelindustrie, HVAC und architektonisches Geländer. Allerdings reißen sie bei engen Radien leichter. Der Härtezustand ist entscheidend: Ein vollständig gehärteter T6-Temper weist eine viel geringere Dehnung auf als ein T52- oder O-Temper. Wenn Sie enge Biegungen in Aluminium benötigen, wählen Sie eine weichere Härte und verwenden Sie einen Dorn mit genügend Kugeln, um die Innenwand zu stützen.
Materialeigenschaften, die das Umformverhalten beeinflussen
Streckgrenze und Rückfederung
Unter Rückfederung versteht man die elastische Erholung des Rohres, nachdem die Biegelast entfernt wurde. Jedes Material federt unterschiedlich stark zurück. Hochfeste Materialien wie 4130 Chromoly und Titan federn viel stärker zurück als Weichstahl, daher muss die Biegematrize das Rohr um einen Winkel überbiegen, der die Erholung ausgleicht. Moderne CNC-Rohrbiegemaschinen bewältigen dies mit programmierbarer Kompensation, jede Materialcharge muss jedoch noch überprüft werden.
Dehnung und minimaler Biegeradius
Die Dehnung bestimmt, wie stark ein Rohr gebogen werden kann, bevor die Außenwand bricht. Generell gilt: Je härter das Material, desto größer muss der minimale Mittellinienradius im Verhältnis zum Rohrdurchmesser sein. Ein Weichstahlrohr kann oft auf einen engen Radius von 1,5-fachem Außendurchmesser gebogen werden, während ein hochfestes Aluminium- oder Titanrohr möglicherweise den dreifachen Durchmesser oder mehr erfordert. Wandverdünnung an der Außenseite und Faltenbildung an der Innenseite sind die beiden Fehlerarten, auf die man achten sollte.
Kaltverfestigung und Werkzeugverschleiß
Materialien, die schnell kaltverfestigen, die klassischen Beispiele sind Edelstahl und Titan, verschleißen die Werkzeuge schneller und erfordern mehr Leistung von der Maschine. Berücksichtigen Sie bei der Auswahl eines Materials für die Rohrumformung die Kosten für die Werkzeugwartung und die Notwendigkeit einer robusten Klemmung. Eine Hochleistungs-CNC-Biegemaschine mit servohydraulischer Steuerung ist für diese Materialien weitaus besser geeignet als eine leichte Maschine.
Werkzeugmaterialien: Passen Sie das Werkzeug an das Rohr an
Das Werkzeug, das das Rohr berührt, entscheidet oft darüber, ob ein schwieriges Material erfolgreich umgeformt werden kann. Für die meisten Rohrbiegearbeiten an Kohlenstoffstahl sind Werkzeuge aus legiertem Stahl die beste Wahl, da sie verschleißfest sind und ihre Maßhaltigkeit über lange Produktionsläufe hinweg beibehalten. Wenn das Werkstück jedoch aus eisenhaltigem Edelstahl oder Titan besteht, kann der Druck zwischen dem Werkzeug und dem Rohr zu Abrieb und Riefenbildung führen. In diesen Fällen reduzieren Aluminium-Bronze-Werkzeuge für Wischermatrizen und -dorne die Reibung und schützen die Rohroberfläche.
Eine weitere gängige Option sind verchromte Dorne. Sie bieten eine geringe Reibung beim Biegen von Aluminium-, Kupfer- und Bronzerohren und halten auch bei der Massenproduktion gut. Der Schlüssel liegt darin, das Werkzeugmaterial nicht nur auf das Werkstück, sondern auch auf Ihre Schmierstrategie und die Leistungskapazität der Maschine abzustimmen.
Wählen Sie die richtige Maschine für Ihren Materialmix
Sobald Sie das Material für die Rohrumformung verstanden haben, besteht der nächste Schritt darin, es mit der richtigen Ausrüstung abzustimmen. Dickwandige Rohre aus hochfestem Stahl erfordern eine vollautomatische CNC-Biegemaschine mit Servohydraulik und hochbelastbarer Dornachse. Dünnwandige Aluminium- und Edelstahlrohre erfordern eine präzise Dornsteuerung und konstante Biegegeschwindigkeiten, um Falten und Ovalität zu vermeiden.
 SB-219CNC Vollautomatische CNC-Rohrbiegemaschine mit servohydraulischer Steuerung Dieser vollautomatische Rohrbieger verfügt über drei programmierbare Achsen, Servomotoren und eine Touchscreen-SPS und unterstützt Hydraulik- und CNC-Modi für präzise, wiederholbare Biegungen verschiedener Materialien. Produkt anzeigen →
Für Betriebe, die eine große Vielfalt an Materialien biegen, spart eine Maschine mit programmierbarer Radiuskompensation und Multiradiusfähigkeit stundenlange Rüstzeit. Unsere Kunden in Automobilherstellung Wechseln Sie routinemäßig in einer Schicht zwischen Weichstahl, Aluminium und Edelstahl. Der Schlüssel zu ihrem Erfolg ist eine Maschine, die die Biegeparameter für jedes Material und jede Rohrgröße speichert.
Schneiden und Endenformen hängen auch vom Material ab
Biegen ist nicht der einzige Vorgang, bei dem es auf das Material ankommt. Das saubere Schneiden eines Rohrs ohne übermäßige Grate erfordert eine Klingengeschwindigkeit und einen Vorschub, die auf die Härte des Materials abgestimmt sind. Aluminium beispielsweise schneidet schnell, neigt aber dazu, eine Aufbauschneide an der Klinge zu bilden, während Edelstahl langsamere Geschwindigkeiten und mehr Kühlmittel erfordert.
 Automatische Servo-Zuführungsrohrschneidemaschine der CNC-Serie Eine automatisierte Kreissägen-Schneidemaschine mit SPS-Steuerung, hydraulischer Klemmung und Vorschub, die gratfreie Schnitte auf Kohlenstoff- und Edelstahl ermöglicht, mit Mehrrohrvorrichtungen und geräuscharmem Betrieb. Produkt anzeigen →
Die Endumformung, zu der das Reduzieren, Aufweiten und Kaltumformen des Rohrendes gehört, hängt gleichermaßen von der Materialqualität ab. Ein Material mit guter Dehnung kann in einem einzigen Hub um mehrere Millimeter im Durchmesser reduziert werden. Stattdessen kann ein sprödes oder kaltverfestigtes Material reißen. Hydraulische Endenumformmaschinen mit einstellbarem Hub und Geschwindigkeit geben Ihnen die nötige Kontrolle, um sich an jedes Material anzupassen.
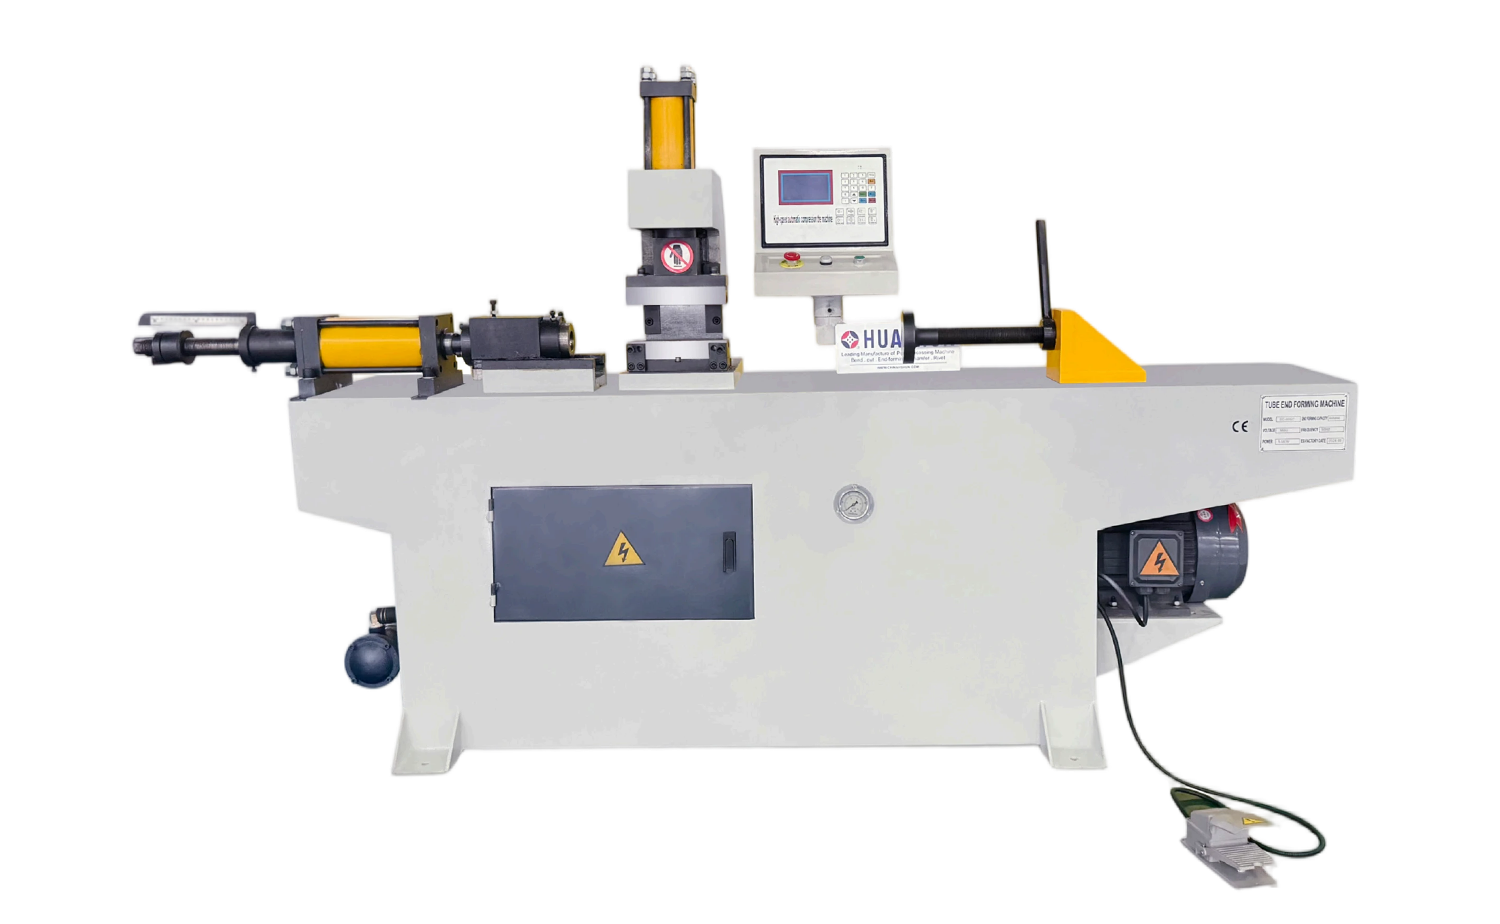 Automatische Einzelkopf-Rohrendenformmaschine TM40 Eine hydraulische Endumformmaschine mit SPS-Touchscreen, die automatische oder manuelle Modi und vielseitige Gesenkformen zum Reduzieren, Aufweiten und Kaltumformen von Rohrenden in der Massenproduktion bietet. Produkt anzeigen →
Bei der Massenproduktion sorgt ein automatischer Einkopf-Endenformer mit dem richtigen Matrizensatz für konsistente Ergebnisse bei großen Chargen. Welches Material Sie auch wählen, testen Sie Ihr Material und passen Sie die Formgeschwindigkeit und Schmierung an, bevor Sie mit der vollständigen Produktion beginnen.
Praktische Tipps zur Materialauswahl für die Rohrformung
- Überprüfen Sie immer das Materialzertifikat. Streckgrenze und Dehnung variieren von Charge zu Charge.
- Führen Sie vor der Produktion Biegetests durch. Eine kleine Probe mit dem tatsächlichen Werkzeug zeigt Rückfederung, Faltenbildung und Wandverdünnung.
- Passen Sie die Härte an den Biegeradius an. Wählen Sie für enge Biegungen eine weichere Härte und führen Sie bei Bedarf nach dem Formen eine Wärmebehandlung durch.
- Bei Edelstahl und Titan großzügig Schmiermittel verwenden.
- Führen Sie ein Logbuch über Materialchargen und Maschineneinstellungen, damit Folgeaufträge mit bewährten Parametern beginnen.
- Sprechen Sie frühzeitig mit Ihrem Maschinenlieferanten. Ein erfahrener Hersteller von Rohrformgeräten kann Ihnen Werkzeug- und Maschinenkonfigurationen für Ihren Materialmix empfehlen.
Material ist die Grundlage jeder erfolgreichen Rohrumformung. Wenn Sie verstehen, wie sich Streckgrenze, Dehnung und Kaltverfestigung auf den Prozess auswirken, und indem Sie das Material auf die richtige Maschine und das richtige Werkzeug abstimmen, können Sie eine gleichbleibende Biegequalität, eine längere Werkzeuglebensdauer und weniger Ausschussteile erreichen. Wenn Sie ein neues Material für die Rohrumformung prüfen und Ratschläge zur Geräteeinrichtung wünschen, wenden Sie sich an unser Team. Wir haben es wahrscheinlich schon einmal gebogen, oder wir kennen jemanden, der es getan hat.
Empfohlene Artikel


Urheberrecht© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle Rechte vorbehalten.
Hersteller kundenspezifischer Präzisionsrohrformmaschinen