- Hochleistungs-Pressbiegemaschine der YW-Serie für Metallrohre
- Einkopf-Rohranfasmaschine der EF PV2-Serie für Metallrohre
- DTM40 Hocheffiziente hydraulische Doppelkopf-Rohrendenformmaschine
- AZTM-50/76 Automatische CNC-Maschine zum Schrumpfen und Verjüngen von Metallrohrenden
- Halbautomatische Hochgeschwindigkeits-Doppelkopf-Rohranfasmaschine der DEF SM-Serie
- Hochgeschwindigkeits-Rollbiegemaschine für dünnwandige Rohre der CNC-Serie GY40

Leitfaden für hydraulische Biegemaschinen: So wählen Sie die richtige Biegemaschine für Metallrohre aus
Datum:Aug 28, 2026
Um Biegungen in Metallrohren mit mittlerem Volumen und einfacher Geometrie mit gleichmäßigen Winkeln und geringen Werkzeugkosten herzustellen, ist eine hydraulische Pressbiegemaschine oft eine kostengünstige Lösung, die Ihr Betrieb wählen kann. Es formt ein Rohr, indem es eine obere Matrize in eine untere Matrize drückt und dabei auf hydraulische Kraft anstelle der rotierenden Umhüllung zurückgreift, die bei Standard-Ziehbiegemaschinen verwendet wird. Bei einem 90-Grad-Reifen aus Kohlenstoffstahl mit einem Außendurchmesser von 50,8 mm kann eine hydraulische Biegepresse die Biegung häufig in weniger als 15 Sekunden abschließen und den Winkel auf einem Grad halten, vorausgesetzt, die Maschine ist richtig dimensioniert und die Matrize ist hinsichtlich der Rückfederung ordnungsgemäß kompensiert. Der Nachteil besteht darin, dass das Pressbiegen für Werkstücke mit einfachen Kurven, mäßigem Volumen und begrenzter Radiusvariation geeignet ist. Sobald sich Ihr Auftragsmix in Richtung von Teilen mit mehreren Radien, engen Wandverdünnungsgrenzen oder 3D-Rohrpfaden verlagert, ist eine rotierende Ziehbiegemaschine mit CNC-Steuerung möglicherweise besser für Sie geeignet.
Was ist eine hydraulische Pressbiegemaschine?
Im Kern ist a hydraulische Pressbiegemaschine ist eine Vertikalpresse, die mit einer Ober- und einer Untermatrize ausgestattet ist. Der hydraulische Stößel treibt die obere Matrize nach unten und zwingt das Metallrohr, sich der Form des unteren V- oder U-Blocks anzupassen. Im Gegensatz zum Rotationsziehbiegen, bei dem das Rohr um eine Biegematrize gezogen und gleichzeitig gegen eine Druckmatrize gedrückt wird, wird beim Pressbiegen in der Standardkonfiguration kein Dorn verwendet. Dieser Unterschied macht die Maschine einfacher zu bedienen und einfacher auszurüsten.
Die wichtigsten Komponenten sind die Zylinderkraft, die Hublänge, der Werkzeugsatz und die Steuerungsmethode. Die Tonnage bestimmt die maximale Wandstärke und den maximalen Rohrdurchmesser, den die Maschine biegen kann, ohne den Rahmen zu überlasten. Die Hublänge definiert, wie tief sich die obere Matrize bewegt, was sich direkt auf den Biegewinkel auswirkt. Die Formgeometrie steuert den Endradius und den Grad der Abflachung an der Außenseite der Biegung. Die Steuerungsmethode kann von einem manuellen Ventil bis zu einer SPS reichen, die Programme für mehrere Winkel und Biegesequenzen speichert.
Standardmäßige hydraulische Pressbiegemaschinen sind mit einstufigen Zylindern ausgestattet, einige Hersteller bieten jedoch Doppelstationen- oder Tandemkonstruktionen für großvolumige Arbeiten wie Möbelrahmen oder Strukturrahmen an. Eine typische Einheit für den Werkstatteinsatz deckt Rohrdurchmesser von 20 mm bis 114 mm, Wandstärken von 1,0 mm bis 8 mm und Biegeradien ab dem 1,5-fachen Rohraußendurchmesser ab. Schwerere Modelle können 200 Tonnen oder mehr erreichen, was die Tür zum Biegen von Vierkantrohren, Rechteckprofilen und dickwandigen Rohren öffnet.
Pressbiegen vs. Rotationsziehbiegen
Um zu verstehen, wann eine hydraulische Biegepresse zu spezifizieren ist, muss man sie direkt mit einer rotierenden Zugbiegemaschine vergleichen. Die folgende Tabelle fasst die wichtigsten Unterschiede zusammen, die sich auf Kaufentscheidungen auswirken.
| Aspekt | Hydraulisches Pressbiegen | Rotationsziehbiegen |
|---|---|---|
| Umformprinzip | Die obere Matrize drückt das Rohr in die untere V- oder U-Matrize | Das Rohr wird um eine rotierende Biegematrize gewickelt |
| Kontrolle des Biegeradius | Hängt vom Matrizenprofil ab; Große Radiusänderungen erfordern eine neue Matrize | Fixiert durch Biegeradius; Eine Änderung des Radius erfordert eine neue Biegematrize |
| Beibehaltung der Wandstärke | Mäßig; Die Ausdünnung erfolgt an der Außenseite der Biegung | Sehr gut; Dorn und Abstreifdüse stützen dünnwandige Rohre |
| Rückfederungsausgleich | Manuelle Überbiegung oder optional SPS-gestützte Winkelkorrektur | CNC-Programme mit Rückfederungskompensationsalgorithmen |
| Werkzeugkosten | Niedrig; V- und U-Matrizen sind kostengünstig und einfach zu bearbeiten | Hoch; Biegematrizen, Klemmmatrizen und Wischermatrizen können kostspielig sein |
| Zykluszeit pro Biegung | Kurz, insbesondere für einebene Reifen und U-Bögen | Länger für komplexe Geometrien; schneller für einfache 90-Grad-Bögen |
| Geometrische Komplexität | Einfache Kurven und ebene Formen | Biegungen mit mehreren Radien, 3D-Formen und engen Radien |
| Typische Anwendungen | Strukturreifen, Geländerbögen, Möbelrahmen | Automobilabgase, Hydraulikleitungen, Luft- und Raumfahrtschläuche |
| Anforderungen an die Fähigkeiten des Bedieners | Niedrig bis mäßig | Höher für Einrichtung und Fehlerbehebung |
Für Betriebe, die eine Mischung aus einfachen und komplexen Aufträgen ausführen, bieten viele Hersteller neben einem CNC-Zugbieger auch eine hydraulische Biegepresse an, sodass der Betrieb pro Auftrag eine kostengünstigere Maschine wählen kann. In der Praxis hängt die Entscheidung davon ab, ob ein Auftrag einen Dorn, einen engen Biegeradius unter 1,5 D oder einen Biegepfad erfordert, der die Ebene ändert. Wenn keines dieser Kriterien zutrifft, kann eine Pressbiegemaschine häufig ein konkurrenzfähiges Teil zu geringeren Stückkosten liefern.
Kernspezifikationen, die Sie vor dem Kauf bewerten sollten
Tonnage und Werkzeugöffnung
Es ist am besten, eine hydraulische Biegepresse nicht allein aufgrund des Rohrdurchmessers im Katalog auszuwählen. Die richtige Tonnage hängt von der Materialstreckgrenze, dem Rohraußendurchmesser, der Wandstärke und der Länge des zu biegenden Rohrs ab. Eine konservative Regel für Weichstahl ist, dass die erforderliche Kraft ungefähr mit der Wandstärke und dem Quadrat des Rohrdurchmessers ansteigt. Beispielsweise erfordert das Biegen eines Rohrs mit einem Außendurchmesser von 50,8 mm und einer Wandstärke von 2,5 mm etwa 30 bis 40 Tonnen, während der Bedarf bei gleichem Durchmesser und einer Wandstärke von 6 mm auf 80 Tonnen oder mehr steigen kann. Überprüfen Sie auch die maximale Matrizenbreite der Maschine, da Sie mit einem größeren Werkzeugbereich mehrere Tuben in einem Presszyklus verarbeiten können.
Biegeradius und Rückfederung
Jedes Metallrohr federt leicht zurück, nachdem die Druckkraft nachgelassen wird. Kohlenstoffstahl federt typischerweise um zwei bis fünf Grad zurück, Edelstahl um bis zu zehn Grad und Aluminium um ein bis drei Grad, je nach Härte. Eine Maschine, die über eine Winkelkorrekturfunktion oder einen programmierbaren Überbiegeausgleich verfügt, kann Rüstzeit und Ausschuss reduzieren. Der minimale Biegeradius ist ein weiterer wichtiger Grenzwert. Beim hydraulischen Pressbiegen können im Allgemeinen Radien bis zum 1,5-fachen des Rohraußendurchmessers ohne übermäßige Ovalität verarbeitet werden, die Außenwand wird jedoch dünner. Bei Produktionsarbeiten ist ein Radius von 2D bis 4D oft ein praktischer Idealpunkt für Qualität und Werkzeugstandzeit.
Kontrollsystem und Wiederholbarkeit
Manuelle hydraulische Pressen eignen sich gut für kleine Chargen, die Wiederholbarkeit hängt jedoch vom Bediener ab. Eine halbautomatische Maschine mit NC-Steuerung speichert Biegewinkel und Presszeiten im Speicher, sodass derselbe Auftrag oft schon morgen wiederholt werden kann, ohne das erste Stück zu messen. Hier ist a Halbautomatische hydraulische Rohrbiegemaschine NC verdient seinen Wert in Werkstätten, die wiederkehrende Produktionschargen durchführen. Wenn in der Werkstatt eine vollständige Rückverfolgbarkeit erforderlich ist, sollte eine CNC-Automatisierung mit servohydraulischer Präzision in Betracht gezogen werden, insbesondere bei großen Auflagen, bei denen die Arbeitskosten pro Biegung eine Rolle spielen.
 Hochleistungsfähige halbautomatische hydraulische NC-Rohrbiegemaschine Diese NC-gesteuerte Maschine speichert bis zu 16 Programme mit jeweils 16 Biegungen und ermöglicht so eine wiederholbare Produktion für wiederkehrende Chargen. Seine hydraulische Druckmatrize mit einstellbarer Geschwindigkeit und Rückfederungskompensation sorgt für präzise Biegungen in Stahl, Edelstahl, Aluminium und mehr. Produkt anzeigen →
Fragen Sie den Lieferanten nach seinen Wiederholbarkeitsdaten: Für eine hochwertige Biegepresse mit soliden Führungen und einem starren Rahmen wird normalerweise eine Toleranz von plus/minus 0,5 Grad oder besser erwartet.
Werkzeugvielfalt
Matrizensätze sind das am häufigsten gewechselte Element an jeder Biegemaschine. Suchen Sie nach einem Schnellwechsel-Spannsystem, mit dem Ihr Bediener eine V- oder U-Matrize in weniger als drei Minuten austauschen kann. Mehrkanalige V-Blöcke, die unterschiedliche Radien auf verschiedenen Abschnitten derselben Matrize formen, können die Anzahl der Werkzeugwechsel bei gemischten Aufträgen reduzieren. Bei Betrieben, die auch Vierkantrohre oder Flachstäbe formen müssen, fragen Sie nach, ob der Maschinenrahmen austauschbare Ober- und Untermatrizen ohne Modifikation akzeptiert.
Anwendungsgesteuerte Auswahl
Automobilkomponenten
Bei Arbeiten im Automobilbereich ist häufig eine hohe Wiederholgenauigkeit bei Abgassystemen, Sitzrahmen und Strukturschienen erforderlich. Eine hydraulische Biegepresse kann viele dieser Teile effizient bearbeiten, wenn die Geometrie einfach ist. Wenn ein Teil jedoch einen engen Radius und eine dünne Wand aufweist, ist eine Ziehbiegemaschine mit Dorn normalerweise die sicherere Wahl. Für Betriebe, die die Automobilzulieferkette beliefern, wird die Entscheidung sowohl vom Volumen als auch vom erforderlichen Wandverdünnungsgrenzwert bestimmt. Überprüfen Sie die Anwendung im Automobilbau um zu sehen, wie die Maschinenauswahl mit bestimmten Komponentenfamilien übereinstimmt.
Bau und Dekoration
Handläufe, Treppenrampen, Balustraden und Fassaden erfordern saubere Biegungen bei gleichbleibender optischer Qualität. Das hydraulische Pressbiegen funktioniert hier oft gut, da der Pressvorgang dazu neigt, eine glatte Außenfläche zu hinterlassen und im Allgemeinen keine Spuren auf dem Rohr mit einer Klemmmatrize zu hinterlassen. Die große Auswahl an Dekorprofilen – Rundrohr, Vierkantrohr, Ovalrohr und Winkeleisen – eignet sich auch für den einfachen Matrizenwechsel einer Biegepresse. Die Bau- und Dekorationsanwendung deckt typische Metallarbeiten im Außen- und Innenbereich ab, bei denen die Losgrößen moderat sind und die Sensibilität gegenüber den Werkzeugkosten hoch ist.
HLK- und Industrieleitungen
HLK-Werkstätten biegen Kupfer, Aluminium und Leichtstahl für Kältemittelleitungen, Kondensatabläufe und Druckluftleitungen. Diese Teile haben oft einen kleinen Durchmesser, sind großvolumig und erfordern weniger Toleranzen. Eine Biegepresse mit Doppelstation kann zwei Biegungen pro Zyklus erzeugen, was einen direkten Produktivitätsgewinn darstellt. Da die Sauberkeit der Rohre in Kältemittelleitungen wichtig ist, sollten Sie für eine einfache Reinigung Matrizen mit nicht beschädigenden Einsätzen oder eine Maschine mit einem Schnellwechsel-Werkzeugtisch in Betracht ziehen.
Auswahl der richtigen Pressbiegemaschine für Ihre Rohrwerkstatt
Die Auswahl der richtigen Maschine beginnt mit der Sortierung Ihres Arbeitsauftragsmixes nach Geometriekomplexität, Losgröße und Toleranz. Wenn es sich bei den meisten Ihrer Teile um einfache Biegungen in einer Ebene mit einem Radius über 1,5 D handelt, kann eine leistungsstarke hydraulische Pressbiegemaschine ein direkter Weg zur Senkung der Stückkosten sein. Die Hochleistungshydraulische Pressbiegemaschine ist für hohe Wandstärken und Rohre mit großem Durchmesser ausgelegt und eignet sich daher hervorragend für Bauarbeiten und Produktionslinien, die die ganze Woche über konstant laufen.
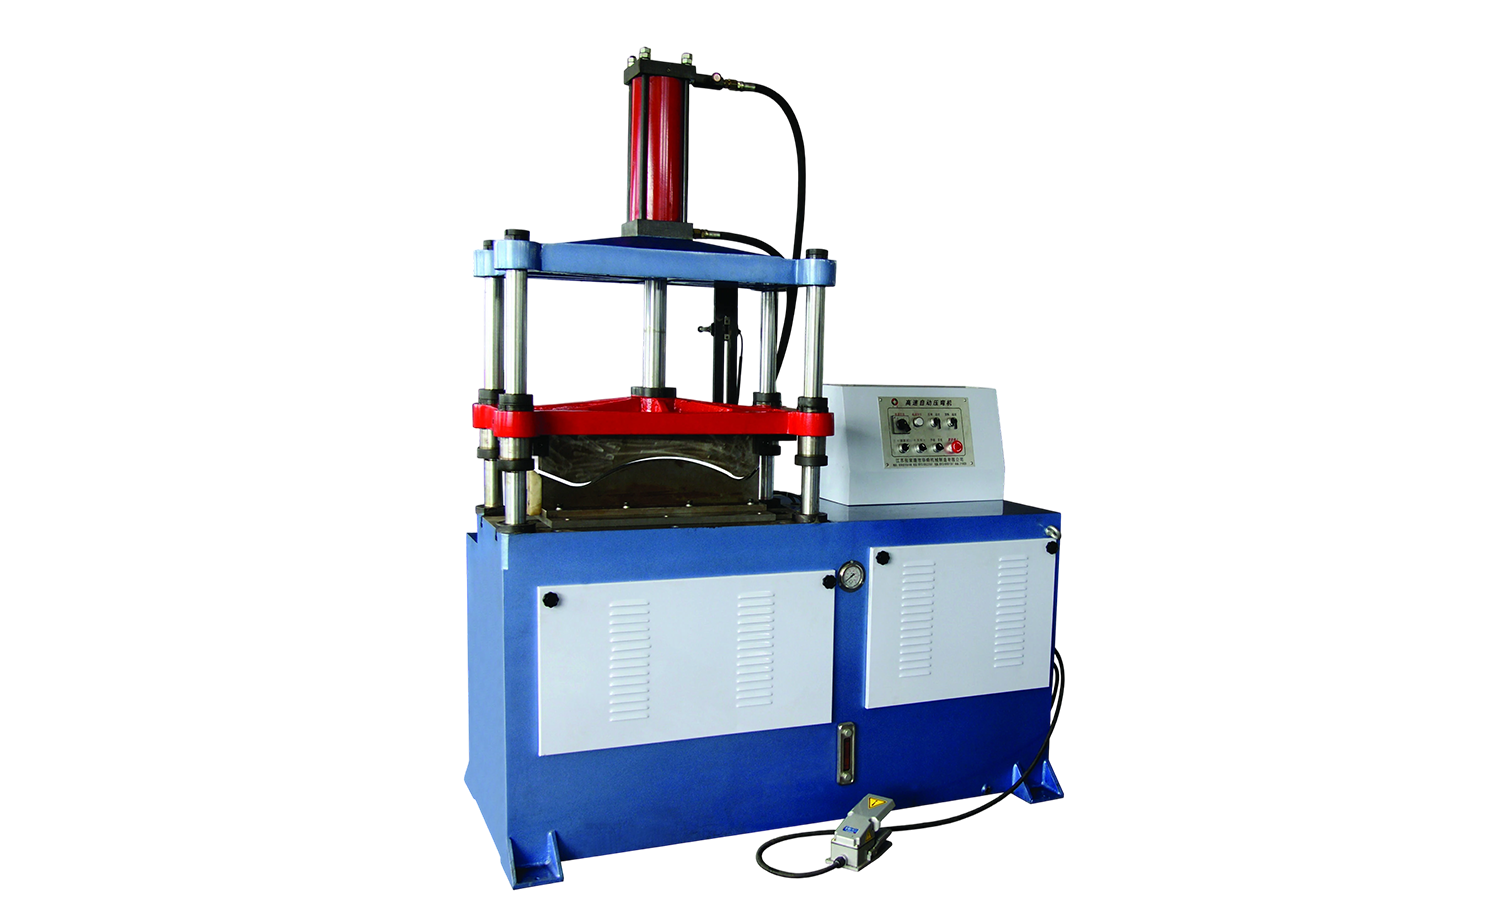 Hochleistungshydraulische Pressbiegemaschine für Rohre mit großem Durchmesser Diese vertikale Biegepresse eignet sich ideal für hohe Wandstärken und Rohre mit großem Durchmesser und vereinfacht das Be- und Entladen durch ihr einzigartiges klemmfreies Design, was sie zu einer kostengünstigen Wahl für Strukturteile und konsistente Produktionsläufe macht. Produkt anzeigen →
Wenn Ihre Teile immer komplexer werden, überlegen Sie, ob sich die zusätzliche Investition in eine CNC-Rundziehbiegemaschine lohnt. Die Vollautomatische Rohrbiegemaschine der CNC-Serie mit Servohydraulik Bewältigt Teile mit mehreren Radien, 3D-Geometrie und minimaler Wandverdünnung, die häufige Einschränkungen beim Pressbiegen sind. In vielen Betrieben besteht der praktische Weg darin, für einfache Arbeiten eine Biegepresse und für enge Radien eine CNC-Biegemaschine zu betreiben und dann die Kostendifferenz pro Teil zu messen, bevor neue Ausrüstung spezifiziert wird.
 Vollautomatische CNC-Rohrbiegemaschine mit servohydraulischer Steuerung Diese Maschine verfügt über drei programmierbare Achsen mit Servomotoren für Vorschub und Drehung und unterstützt sowohl hydraulisches als auch servogesteuertes Biegen. Sein SPS-Touchscreen ermöglicht Echtzeitüberwachung, während fortschrittliche Schmiersysteme den Verschleiß reduzieren und die Lebensdauer komplexer Teile verlängern. Produkt anzeigen →
Wenn Sie bereit sind, Maschinen zu vergleichen, fragen Sie den Lieferanten nach drei Leistungen:
- Ein Wiederholbarkeitstest, der an Ihrem tatsächlichen Rohrmaterial durchgeführt wird, nicht an einer vom Anbieter gelieferten Probe.
- Eine Tonnagetabelle, die den gesamten Bereich Ihrer Rohrdurchmesser und Wandstärken, einschließlich der Düsenabmessungen, abdeckt.
- Eine zeitgesteuerte Demonstration des Werkzeugwechsels, von der letzten Biegung eines Auftrags bis zur ersten Biegung des nächsten.
Eine hydraulische Pressbiegemaschine ist ein Vorteil, der sich durch kürzere Rüstzeiten, kürzere Zykluszeiten und minimalen Ausschuss amortisiert. Mit dem richtigen Modell kann der Übergang vom manuellen Biegen zur hydraulischen Genauigkeit zu einem bedeutenden Durchsatzgewinn statt zu einem langfristigen Experiment werden.
Empfohlene Artikel


Urheberrecht© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle Rechte vorbehalten.
Hersteller kundenspezifischer Präzisionsrohrformmaschinen