- Vollautomatische Rohrbiegemaschine der CNC-S-Serie mit optionaler Simulationsfunktion
- SC-30 Spanlose Rohrricht- und Schneidemaschine
- ZTM-50/60/76/114 Multimaterial anwendbare halbautomatische Kegelrohr-Reduziermaschine
- AZTM-50/76 Automatische CNC-Maschine zum Schrumpfen und Verjüngen von Metallrohrenden
- Rundrohrwalzmaschine der GY S-Shape-Serie
- DEF50PVS Servo-Rohranfasmaschine für kurze Metall- und PVC-Rohre

Rohrformen: Schneiden, Biegen, Endenformen und Endbearbeitung im Detail erklärt
Datum:Sep 24, 2026
Rohrformung ist ein weit gefasster Begriff und gerade deshalb kann er zunächst verwirrend sein. In einer realen Produktionsumgebung umfasst es alles vom Ablängen und Biegen eines Rohrs auf einen bestimmten Radius bis hin zum Formen der Enden, Anfasen von Kanten, Stanzen von Löchern und Erweitern des Durchmessers. Bei jedem Arbeitsgang verändert sich das Material geringfügig, und die Reihenfolge ist wichtig. Wenn Sie die Reihenfolge falsch einhalten, verbringen Sie mehr Zeit damit, Teile zu reparieren, als sie herzustellen.
Was die Rohrformung in der Produktion wirklich abdeckt
Die meisten Leute kommen zu Rohrformung weil sie ein Rohr biegen müssen. Das ist der offensichtliche Ausgangspunkt, aber Biegen allein ergibt selten ein fertiges Teil. Ein typischer Arbeitsablauf besteht darin, das Rohr auf Länge zu schneiden, die Enden vorzubereiten, es in Form zu biegen und dann die Details fertigzustellen. Wenn eine Stufe außerhalb der Toleranz liegt, passt die endgültige Baugruppe nicht.
Aus unserer Sicht betrachten wir die Rohrformung als eine Kette und nicht als einen einzelnen Vorgang. Ein Schnitt, der nicht rechtwinklig ist, führt zu einem Biegewinkel. Eine Biegung, deren Rückfederung nicht kompensiert wird, passt nicht zur Vorrichtung. Eine zu grobe Fase ruiniert die Schweißnaht. Dies sind keine theoretischen Probleme. Sie tauchen jeden Tag in Geschäften auf, die auf schnellere Zykluszeiten und engere Toleranzen drängen.
Eine Prozesslandkarte für den Shopfloor
Wenn ein neues Rohrteil eintrifft, besteht der nützlichste erste Schritt darin, die Vorgänge der Reihe nach abzubilden. Die folgende Tabelle zeigt eine vereinfachte Version, die die meisten Metallrohrarbeiten abdeckt.
| Prozess | Typische Ausrüstung | Was es liefert |
|---|---|---|
| Schneiden | Manuelle, pneumatische, hydraulische oder CNC-Sägen; Laserschneider | Genaue Längen mit kontrollierter Gratbildung |
| Biegen | NC, CNC, Rollenbiegemaschinen, Doppelkopfmaschinen | Winkel, Radien und Mehrfachbiegegeometrie |
| Endformung | Maschinen zur Endenformung mit einem oder zwei Köpfen | Erweiterte, reduzierte oder versiegelte Enden |
| Anfasen | Ein- oder Doppelkopf-Anfasmaschinen | Saubere Schweißnahtvorbereitung und entgratete Kanten |
| Stanzen | Hydraulische oder Lichtbogenstanzmaschinen | Löcher, Schlitze und Kerben |
| Erweitern | Horizontale oder vertikale Expansionsmaschinen | Kontrollierte Durchmesseränderungen für Fittings |
 Vollautomatische Servo-Zuführungsrohrschneidemaschine der CNC-Serie Vollautomatische SPS-gesteuerte Rohr- und Stangenschneidemaschine für Industriebetriebe, die vor dem Biegen und Endenformen rechtwinklige, gratarme Schnitte benötigen. Produkt anzeigen →
Der Schnittschritt gibt den Ton an. Wenn der Schnitt nicht gerade ist oder der Grat stark ist, muss jeder spätere Arbeitsgang dies ausgleichen. Aus diesem Grund investieren viele Betriebe in eine zuverlässige Schneidemaschine, bevor sie etwas anderes aufrüsten. Ein guter Schnitt macht das Biegen und Formen der Enden viel vorhersehbarer.
Wie verschiedene Branchen ihre Rohre formen
Branchenübergreifend treten dieselben grundlegenden Prozesse auf, die Prioritäten ändern sich jedoch. In Automobilherstellung Zykluszeit und Wiederholbarkeit sind in der Regel die Hauptanliegen. Bei HVAC-Arbeiten liegt der Schwerpunkt der Rohrformung häufig auf sauberen Biegungen und zuverlässigen Verbindungen. Bei Bau- und Strukturarbeiten stehen in der Regel die Haltbarkeit und die Fähigkeit, große Wandstärken zu bewältigen, im Vordergrund.
Wir sehen auch die Rohrformung in Fitnessgeräten, Haushaltsgeräten, Kühlsystemen für Rechenzentren und landwirtschaftlichen Maschinen. Jeder dieser Bereiche hat seine eigenen Toleranzerwartungen und Volumenanforderungen. Eine Werkstatt, die einige Hundert Teile pro Monat herstellt, wird sich für eine andere Ausrüstung entscheiden als eine Fabrik, die im Dreischichtbetrieb arbeitet. Die Prozesslandkarte bleibt ähnlich, aber der Grad der Automatisierung ändert sich.
Häufige Probleme bei der Rohrformung und wie man sie erkennt
Nach einigen Jahren der Zusammenarbeit mit Rohrherstellern stellen Sie fest, dass dieselben Probleme immer wieder auftauchen. Die meisten von ihnen sind nicht mysteriös. Sie sind Signale dafür, dass ein Prozessschritt Aufmerksamkeit erfordert.
Rückfederung
Jedes gebogene Rohr federt ein Stück zurück, wenn der Druck nachlässt. Wenn der Biegewinkel ständig abweicht, besteht die Lösung normalerweise darin, das Steuersystem zu kompensieren oder die Werkzeuge anzupassen. Moderne CNC-Biegemaschinen bewältigen dies gut, aber es hilft trotzdem, das Material zu verstehen, das Sie verarbeiten. Wandstärke, Legierung und Härte beeinflussen alle, wie stark sich das Rohr bewegt.
Grate und Endverformung
Ein Grat am Schnittende ist mehr als nur ein kosmetisches Problem. Es kann eine Messung verfälschen, eine Vorrichtung beschädigen oder eine Schwachstelle in einer Schweißnaht erzeugen. Die Standardlösung sind Anfas- und Entgratmaschinen, aber auch das richtige Schneidmesser und die richtige Vorschubgeschwindigkeit spielen eine Rolle. Wenn sich das Rohrende beim Schneiden verformt, liegt das Problem möglicherweise eher an der Klemmung oder am Zustand der Klinge als an der Maschine selbst.
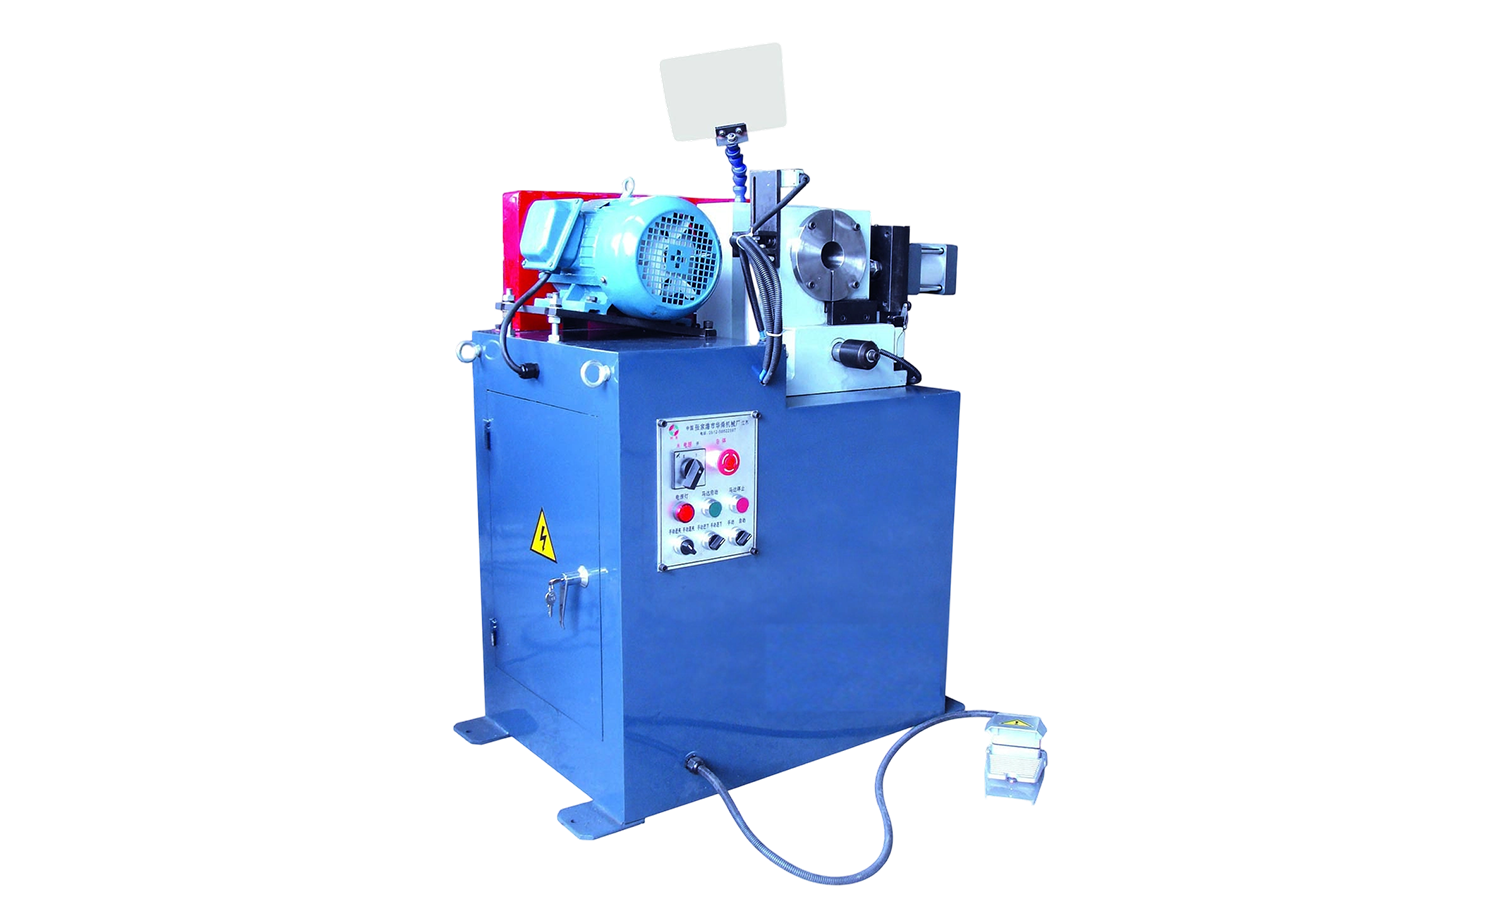 Hochpräzise Einzelkopf-Rohranfasmaschine der EF AC-Serie Halbautomatische pneumatische Rohranfasmaschine, die flache Innen- und Außenkanten bearbeitet, um Grate vor der weiteren Formung zu beseitigen. Produkt anzeigen →
Ende bildende Risse
Beim Aufweiten oder Reduzieren eines Endes muss das Material fließen, ohne zu reißen. Risse weisen in der Regel auf eine zu große Verformung in einem Durchgang, eine falsche Schmierung oder ein Material hin, das geglüht werden muss. Nach dem Formen ein Probestück laufen zu lassen und die Wandstärke zu überprüfen, ist eine einfache Angewohnheit, die viel Ausschuss spart.
Ausrüstung auswählen, ohne zu viel zu kaufen
Eine der häufigsten Fragen, die wir hören, ist, ob eine Werkstatt mit einer manuellen Maschine beginnen oder direkt auf ein CNC-Modell umsteigen sollte. Die ehrliche Antwort hängt vom Volumen, der Komplexität des Teils und der Fähigkeit des Bedieners ab, über die Sie verfügen. Ein manueller Bieger kann perfekt für kleine Stückzahlen und Prototypen sein. Eine CNC-Maschine lohnt sich, wenn Sie die Wiederholgenauigkeit bei Tausenden von Teilen benötigen.
- Passen Sie die Maschine an Ihre aktuelle Arbeitslast an, nicht an eine Prognose, die möglicherweise nie eintrifft.
- Berücksichtigen Sie die gesamte Prozesskette, denn ein guter Bieger kann einen schlechten Schnitt nicht reparieren.
- Denken Sie an die Umrüstzeit, wenn Sie viele verschiedene Teilenummern verwenden.
- Lassen Sie Raum für Wachstum, zahlen Sie aber nicht für Kapazitäten, die Sie nicht nutzen.
 Vollautomatische Multiradius-Rohrbiegemaschine der CNC-M-Serie Vollautomatischer Servo-Rohrbieger mit programmierbaren Achsen und SPS-Touchscreen-Steuerung, geeignet für wiederholbares, hochpräzises Biegen bei anspruchsvollen Produktionsmengen. Produkt anzeigen →
Es hilft auch, mit jemandem zu sprechen, der Ihr Teil schon einmal gesehen hat. Ein kurzes Gespräch über Wandstärke, Biegeradius und Jahresvolumen kann einen teuren Fehler verhindern.
Den Prozess zusammenbringen
Die Rohrformung funktioniert am besten, wenn die Schritte als ein System behandelt werden. Schneiden, Biegen, Umformen, Anfasen, Stanzen und Aufweiten beeinflussen sich gegenseitig. Die besten Ergebnisse erzielen in der Regel diejenigen Werkstätten, die auf die Übergabe zwischen den Vorgängen achten und nicht nur auf die Leistung einer einzelnen Maschine.
Wenn Sie eine neue Linie planen oder eine alte Maschine ersetzen, beginnen Sie mit einer klaren Prozesslandkarte und einer realistischen Mengenschätzung. Von da an lässt sich die Wahl der Ausrüstung viel einfacher rechtfertigen. Für einen tieferen Blick auf einen Teil der Kette, unseren Vollständige Anleitung zum Rohrschneiden behandelt die Optionen und Kompromisse ausführlicher.
Empfohlene Artikel


Urheberrecht© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Alle Rechte vorbehalten.
Hersteller kundenspezifischer Präzisionsrohrformmaschinen